在当今竞争激烈的生物加工领域,将发酵工艺从台式规模高效、无缝地放大到工业化生产已成为迫切需求。然而,放大并非一蹴而就,需要克服诸多挑战。要保持稳定的产品质量并实现高收率,就必须深入了解各种可能决定效率成败的变量的影响。其中最关键的因素之一,就是向液体培养基中的氧传递。
为什么放大对生物加工如此重要?
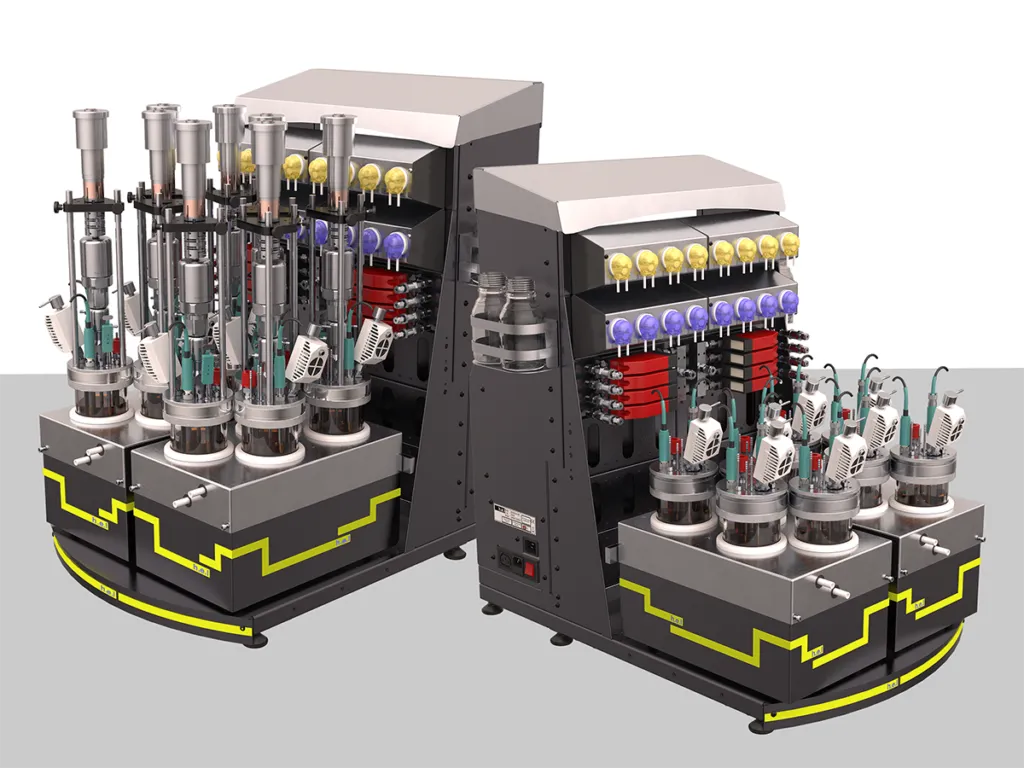
从台式规模走向工业规模,是确保生物加工产业可行性的根本。传统上,放大方法一直采用几何特性,例如高径比(H/d)或搅拌器直径比(d/D)。单位体积流体搅拌功率输入(P/V)恒定是常用的放大准则,被认为是衡量培养物均质化、混合和剪切应力的良好指标。该方法涵盖两部分:搅拌(机械功率)和鼓泡通气(气动功率)。
然而,充足的氧传质是细胞培养中的关键因素,因此人们采用 kLa 作为放大依据,旨在使不同规模下的氧传递保持相近。为确保氧含量充足,氧传递速率(OTR)必须高于氧摄取速率(OUR)。只要 kLa 值能够保持恒定,通过计算该值就能实现更高效的放大,使生长速率和生产速率更具可比性。
氧传递速率与 kLa
溶解氧往往是发酵中的限制性底物。为实现最佳生长,必须将氧含量维持在临界水平以上,而临界水平取决于发酵所用的生物。为达到这一浓度,需要采取供氧手段,例如通入空气或纯氧进行鼓泡。
氧传递到培养基中的速率遵循以下方程:
OTR = kLa·∆C,其中:
∆C 为培养基中氧的饱和浓度与实际浓度之差,kLa 为氧的体积传质系数。然而,kLa 并非单一因素,而是 kL(氧穿过气液界面的传递速率)与 a(界面面积,即氧可从气相传递到液相的表面积)的组合。这两个变量分别测量极具挑战性,但合并后计算则容易得多。
确定 kLa 有助于确定工艺条件,以确保细胞获得充足的氧气供应。随后可利用 kLa 值优化控制变量。
此外,准确测量 kLa 意味着能够更好地调节 O2 浓度,从而提高工艺收率,并确保生长不会因氧含量不足而受到抑制。适当的表征还可避免因氧浓度过高而造成的资源浪费。
kLa 的影响因素
氧的溶解速率和界面面积都会影响 kLa 值,而二者又受到多种物理、化学和生物参数的影响。例如,培养基中气泡的大小会影响界面面积,而气泡大小可通过鼓泡通气和搅拌加以调节。气体在液体中的停留时间也会影响氧与培养基的接触,进而增加或减少氧传递。此外,kLa 随通入培养基的氧量线性增加。加大搅拌也有利于氧溶入培养基,但搅拌增强会导致剪切力增大,可能对细胞造成损伤。
鼓泡通气和搅拌是优化 kLa 的常用手段,而压力则是改善氧传递的另一种途径。根据亨利定律,更高压力的系统可提高气体溶解度,无需加大搅拌即可使更多氧气溶入液相,从而降低可能损伤细胞的剪切力。
影响 kLa 的其他变量还包括细胞、培养基类型、pH、盐浓度、消泡剂等。容器的尺寸和配置也对 kLa 值有很大影响。因此,kLa 几乎无法预测,需要针对每台生物反应器分别测定。
最大化发酵效率:kLa 在放大中的关键作用
了解并优化氧传递速率和 kLa 是成功实现发酵放大的基础。与依赖几何形状或功率输入比等传统方法不同,基于 kLa 的方法旨在使不同反应器之间的氧传递保持一致。获得最佳 kLa 测量结果,可以对工艺条件进行精细调整,从而提高收率,并优化气体和能源等资源的利用。通过准确测定 kLa,操作人员可以在鼓泡通气、搅拌和压力之间取得适当平衡,从而在从实验室规模实验到全规模工业生产的过程中改善过程控制和可重复性。
放大工艺必须考虑氧传递,才能保持效率并确保可放大性。更高的 kLa 值意味着更好的氧可利用性,进而促进细胞生长、提高产物收率。由此可见,kLa 是细胞培养系统中的关键参数。无论是通过强化通气策略、先进的反应器设计还是高压操作,提高 kLa 都能提高发酵工艺的成功率,并提升规模化生物制造的整体可持续性和成本效益。