催化剂有哪些类型?
- 均相催化剂:与反应物处于同一相,可增强相互作用和反应活性,使反应在温和条件下进行。
- 多相催化剂:与反应物处于不同相,产物分离和催化剂回收方便,因此在工业中应用广泛。
- 生物催化剂:某些生物分子(如酶或核酸)能够加速生化反应。
催化剂如何提供另一条反应路径?
催化剂与反应物分子相互作用,形成一种称为活化络合物(又称过渡态)的中间体。该络合物内部虽会形成化学键,但断裂这些键所需的能量更低,从而提高了反应发生的可能性。催化反应完成后,产物从催化剂上脱离,催化剂随之再生,可继续用于加速后续反应。
发现阶段
筛选阶段需要测试哪些特性?
筛选是研究目标新物质过程中不可或缺的环节。可回收性,即反应结束后能否回收目标分子,是一项基本要求:反应产物从催化剂上脱离或解吸后,催化剂即可用于后续工艺。这又与第二项关注特性——稳定性——密切相关。理想情况下,目标催化剂在其整个活性寿命内,无论经过多少次再生,都应尽可能长时间地保持同等水平的加速反应能力。
最后同样重要的是,催化剂必须具有选择性,即主要催化目标反应,尽可能避免副反应和副产物的生成。归根结底,催化旨在提升化学反应的质量,提高收率和效率,二者都与最终产物的量相关。效率表示生成单位产物所需的反应物量,而收率还考虑了时间等其他变量。
加氢与催化工艺可能面临哪些挑战?
优化化学反应,尤其是涉及加氢和催化的反应,需要综合考虑多种物理和化学因素。维持催化剂的理想工作条件、防止危险情况发生、应对催化剂失活和副产物生成等挑战,都必须审慎考量并妥善解决。
此外,由于催化本身的特性,还需应对一些额外挑战,其中包括催化剂的理想工作条件。例如,在均相催化中,物理条件必须保证所有反应物保持相同的物理状态,避免发生沉淀。
催化与加氢研究应重点考虑哪些特性?
发现阶段耗时较长,需要对不同的催化剂、底物和产物进行测试。平行化可提高这一过程的通量,使研究人员能够在相同条件下测试不同物质,从而筛选出潜在候选物;也可以在不同条件下测试同一候选反应,从而减少所需的试验次数。高分辨率技术和自动化对于高效表征反应动力学至关重要,能够准确、及时地采集数据,同时最大限度减少人为误差。
解决方案
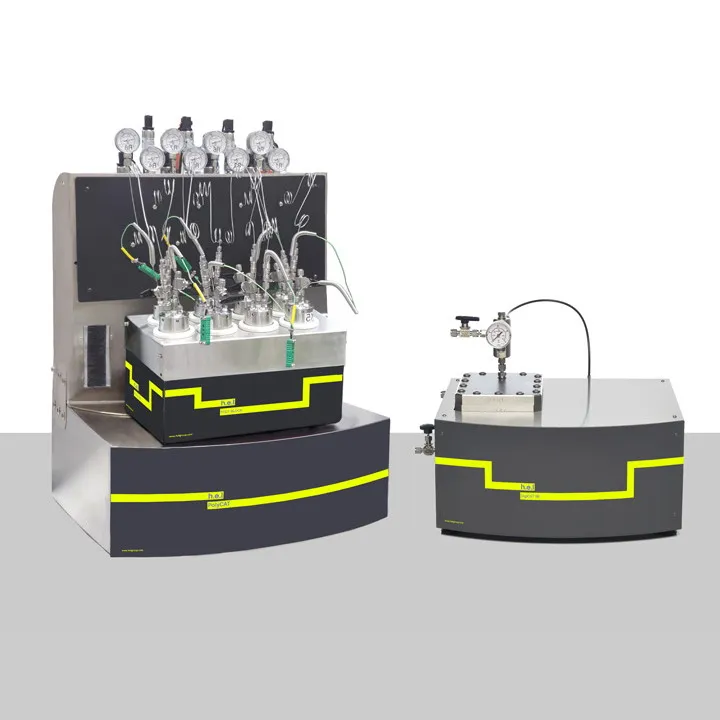
H.E.L 提供高度可定制、灵活的催化剂筛选与加氢仪器。平行系统可提高通量,缩短工艺优化所需时间。CAT 系列可用于手动筛选,可配置 7、18 或 24 个不同容积的独立反应器。如需更高通量的筛选,DigiCAT 96 采用 96 孔 Zinsser 模块,可进行多达 96 项独立试验,非常适合催化剂早期开发。ChemSCAN 是一款全自动台式催化剂筛选平台,配有四个不同容积的反应器,每个反应器既可独立运行,也可平行运行,从而缩短测试时间。
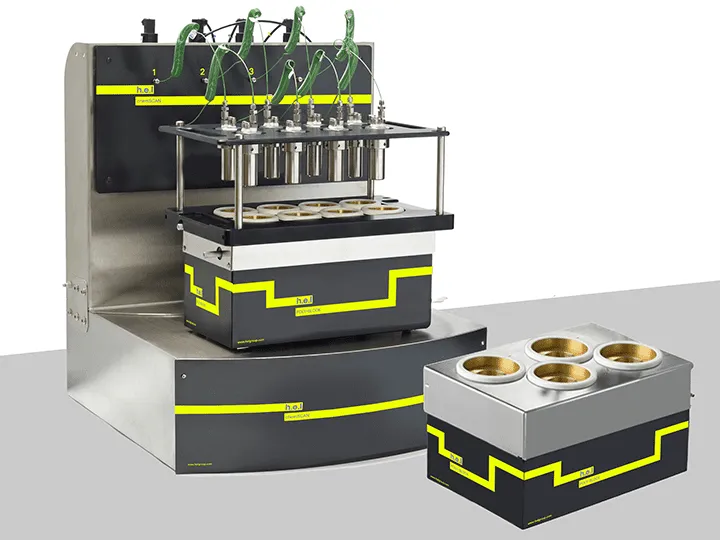
高压对于气相参与的反应(如加氢)尤为重要,因为高压有利于气体在液相中的溶解。H.E.L 的 ChemSCAN(4 区和 8 区)是专为此类反应设计的台式自动化筛选平台。此外,采用不同容积的反应器(16 至 500 ml)有助于降低资源消耗成本。
工艺开发
什么是最优条件?
无论是否使用催化剂,化学反应都受多种物理和化学参数的制约。这一阶段的目标是确定化学反应收率和/或产率最高的参数范围;而对于催化剂,还要确定使催化剂寿命最长的条件。
前文提到,催化剂可能经历削弱其性能的过程,例如中毒、结垢、结构降解或浸出。在工艺开发阶段,需要识别这些潜在的不良影响,并找到缓解方法。根据所用催化物质的类型,这些策略可采取不同形式:
- 催化剂包覆与活性位点稳定化:催化剂的部分活性位点可能与其他分子发生反应,形成不可逆的化学键,从而降低催化剂的效能。对催化剂表面进行化学修饰,可限制分子接近活性位点,从而防止非特异性反应。
- 开发再生方法:虽然催化剂的特性之一是反应后可以回收,但实际上,随着时间推移,其效能会逐渐下降。因此需要开发特定工艺使其完全恢复活性。再生反应取决于催化剂的化学性质,以及其在活性寿命期间所发生的变化。
- 反应物预处理:在许多情况下,尤其是在工业环境中,反应原料纯度较低,可能引发副反应并带来难以预测的不良后果(如结垢和中毒)。对这些原料进行预处理效果显著,可减少催化剂活性的潜在下降。
如何优化工艺?
化学反应的基本运行参数在工艺发现阶段即已确定。而在工艺开发阶段,则需调整这些参数,研究其对反应产率和效率的影响。温度为原子提供动能,有利于化学键重排;但另一方面,某些催化剂(主要是生物催化剂)对高温敏感,可能因变性而失效。高压使气液平衡向液相移动,提高气体溶解度和收率。
当反应涉及液相时,搅拌是一项基本参数。确保体系均匀至关重要,可防止形成反应物或产物的局部高浓度区,进而导致沉淀。
工艺对环境有何影响?
评估化学工艺的生态影响已成为常态。越来越多的政府机构出台指导原则,确保工艺尽可能环保。使用催化剂可减少副产物的生成,但这并不意味着不会发生副反应,其中部分产物可能具有潜在污染性。因此,这一阶段需要对工艺进行全面表征。此时需要评估的变量很多,关键是了解潜在副产物的累积情况,以及催化剂的稳定性和可回收性。
解决方案
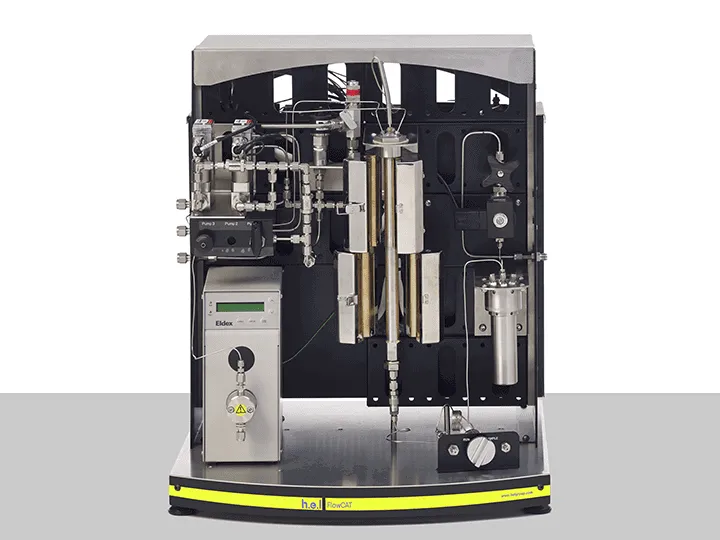
H.E.L 提供丰富的产品,致力于提升工艺开发阶段的效率。ChemSCAN 的自动化平行催化剂筛选功能可同时开展多达 8 个反应,简化从发现到优化的流程。当需要比较不同催化剂或其改性形式以找出最稳定的变体时,这一配置尤为适用。平行化可在最高 200 bar 压力下快速评估各种催化剂、反应物和反应条件。这款台式系统可灵活适应不同容积、压力和温度,并由 H.E.L 软件独立控制,使 ChemSCAN 成为研究人员的重要工具。另一方面,FlowCAT 专为开发连续流动工艺(均相和多相)而设计,适用于广泛的应用。其自动化和软件控制功能可动态调整工艺参数,加快筛选和优化研究。
放大
放大过程中需要应对哪些挑战?
放大阶段涉及多项技术挑战,必须加以克服,才能实现高效的工业规模工艺。这包括针对更大体积优化反应条件,如温度、搅拌、反应物浓度和加料方案。最终目标是确保产品质量稳定,并解决在早期开发阶段可能被忽视的潜在安全问题。要克服这些问题,就必须深入理解工艺,包括反应动力学和热力学——从台式规模转向大规模时,这些参数可能发生显著变化。
可放大系统如何助力放大?
使用可放大系统是克服这一最后阶段挑战的关键。此类系统灵活性高,可对不同工艺参数和条件进行测试和评估。由此获得的结果可帮助研究人员和工程师确定最高效、最具成本效益的大规模生产方法。此外,此类系统还能显著减少实现放大目标所需的时间和资源,促成从实验室到商业化的平稳过渡。
经济因素如何影响放大?
如前所述,放大的最终目标是建立可在实际生产中运行的可行工艺。因此,在这最后一步中,经济可行性至关重要。为实现这一目标,必须综合分析各项成本,包括资本投资、运营费用,以及采用新型或更高效催化剂的潜力。除了优化化学工艺以获得最佳收率外,评估最终产品的市场需求和竞争格局也同样关键。
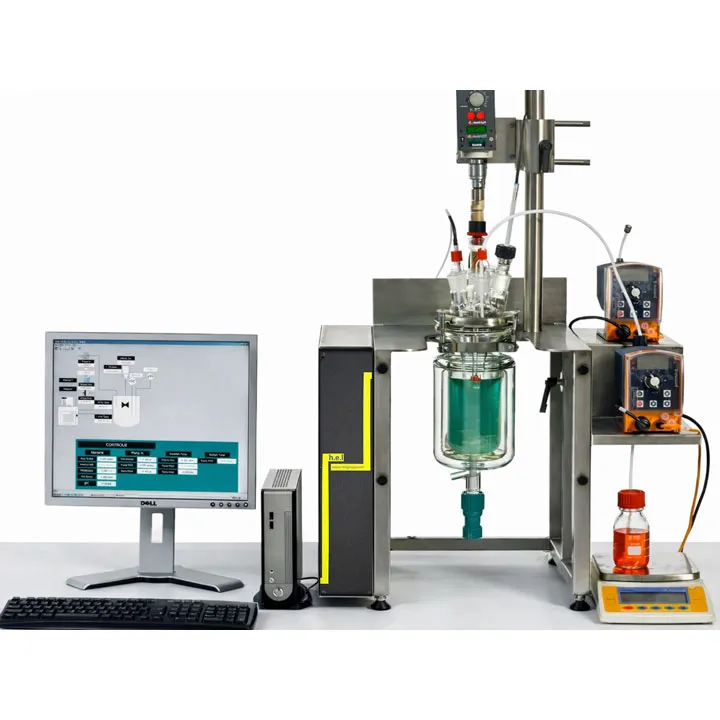
解决方案
AutoLAB 是一款完全可定制的反应器,可针对目标化学反应进行量身配置。它由 H.E.L 自有软件控制,可实现全自动运行,并实时采集温度、pH、浊度和电导率数据。其最大容积为 20 L,非常适合放大的初始阶段。同时,它还能提供热力学和动力学数据,这些数据对于理解更大体积下的反应、识别热失控等潜在风险至关重要。此外,AutoLAB 还可用作等温量热仪,是表征合成反应最高温度、最大反应速率到达时间等关键参数的理想仪器,而这些参数对于设计更安全的工艺至关重要。