如今流动化学在光化学、电化学和危险气体使用等领域的普及,是否意味着平行分批反应器测试的时日已经不多?我们与多家制药公司的流动催化领域顶尖专家进行了交流,了解他们如何看待这一问题。
- 分批与流动:基础知识
- 制药行业怎么看?
- 制药领域的分批工艺
- 制药领域拥抱流动化学
- 流动加氢的主要优势
- 制药催化剂的理想区间
分批与流动:基础知识
我们都熟悉平行分批反应器系统,它可以同时对多个催化反应进行快速、高效的筛选。原料装入后进行反应,然后进行分析。只有在反应结束时,才能看到实验变量的全部影响。在反应过程中可以取样查看转化率的进展,但要注意,反应条件的变化可能会误导您得出错误的结论。还需要考虑的是,较大规模的分批反应需要时间进行投料、加热和冷却,或者达到工作反应条件,之后目标反应才会发生。规模化操作带来的这些延迟可能会产生更广泛的技术和商业影响。
流动化学则不同。任一时刻只有少量活性反应物处于反应条件下,并且不断得到更新。这会形成连续流动的产物流,从而可以持续测试反应的效率和效果。条件的任何变化几乎会立即影响反应,进而影响产物。流动化学可以在洗脱液流的合适位置取样,因此在一次实验中即可研究多个变量和反应条件。
流动化学带来五大关键优势:
1. 更高的安全性
2. 更强的可持续性
3. 速度
4. 更高的灵活性
5. 自动化
制药行业怎么看?
在制药行业,催化加氢反应通常以分批模式进行。然而,这类反应往往能从不间断加工中获益,因为催化(连续或)流动反应器能够以更小、更经济的规模实现高催化剂负载量、高压操作和更强的传质。即使是成熟的制药公司,也需要不断改进其生产工艺。反应效率的每一点提升,或原料药(API)上市速度的每一次加快,都可能显著提高公司的盈利能力。因此,所有制药价值链都应考虑以流动实验的方式重新评估传统的分批方法。
制药领域的分批工艺
制药领域的分批加氢存在明确的特定挑战。这类反应通常是复杂的三相反应,传热和传质较差,且对规模敏感。它需要大量压缩氢气,尤其是在大型生产容器中,这直接限制了操作压力。出于安全考虑,由于使用大量氢气,分批反应通常被限制在低压下进行,一般在 5 至 10 bar 范围内。分批工艺还需要大量处理催化剂粉末,包括在反应结束时进行过滤。每增加一个步骤,都会影响每个工艺的成本效益。
分批工艺的另一个挑战是清洗容器所需的时间。根据反应器的尺寸和所进行的工艺,清洗一台反应器可能需要长达一周的时间。这一高度依赖人工的过程需要轮班进行,有时还需要人员进入容器内部。如果能够去除或避免这些危险又耗时的步骤,相信每一位需要清洗反应器的人都会心存感激。
大量分批加氢反应专门用于:
- 监测底物、产物和中间体随时间的变化
- 观察操作条件对收率和动力学的影响。关键变量通常为浓度、温度、压力和催化剂负载量
- 提供有关反应机理的信息并估算动力学约束
制药领域拥抱流动化学
借助流动化学,您可以了解:
- 在一次实验运行中,快速获得不同催化剂质量和操作条件下的转化率和收率数据。
- 流速(流型)对反应性能的影响
- 规模对反应的影响,例如温度梯度的影响。
在我们最近的网络研讨会上,葛兰素史克(GSK)研究员兼研究专家 Lee Edwards 解释了流动化学为 GSK 带来的益处:“简单地说,连续反应器就是在连续地进行反应!对于我们这样的运营而言,这使连续化生产成为可能:物料同时投入工艺并从工艺中排出。借助连续反应器,我们实现了更高效的反应器利用率,使用更小的反应器仍能获得与大型反应器相同的通量。您还会发现,在处理自燃性物料时,流动化学远比分批工艺更合适:有些东西你就是不想去处理!
我们发现,采用流动工艺能更好地控制工艺参数,产品质量控制也得到改善。从长远来看,这让我们能够为制药领域提供更高的质量。”
流动加氢的主要优势:
- 反应更安全。任一时刻处于危险条件下的试剂更少,因而环境本质上更安全。
- 流速可控制气体分布和传质/传热
- 可实现较高的局部催化剂负载量,从而完成困难的转化
- 等效体积更小,可承受更高压力,支持新的化学反应。
- 接近稳态运行,有助于实现更好的操作控制
- 可使用范围更广、种类更多的催化剂
- 催化剂处理更简单,无需过滤。
制药催化剂的理想区间
对于 Lee 和 GSK 团队而言,找到合适的流动催化剂主要取决于粒径。制药行业通常关注 50-400 微米的粒径,GSK 团队目前拥有 35 种处于该范围的催化剂。
相比之下,分批反应从实验室到工厂通常需要细粉,粒径一般约为 10 微米。这里需要注意的问题是反应器中是否存在压降。Lee 解释道:“压降是指反应柱顶部与底部之间的压力差。因此,如果您想在 10 Bar 下运行加氢溶液,而压降为 20 Bar,那么柱顶就需要 30 Bar 的压力,柱底才能达到 10 Bar。这使得它(10 微米催化剂)不适合用于连续化制药加氢,因为根本无法正常放大。您会发现,工业催化剂则处于粒径范围的另一端,反应物需求以公斤计。”
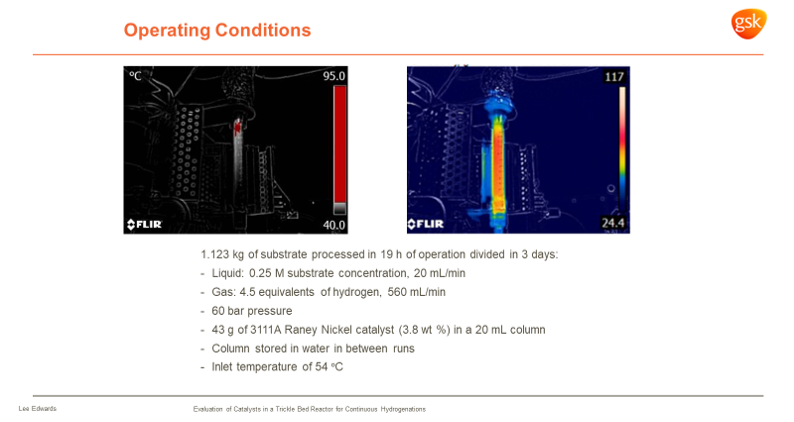 |
图 1:GSK 典型的 FlowCAT 操作条件(摘自我们的 H.E.L Flow Chemistry Mini-Symposium 2021 上的演讲)
GSK 目前在 H.E.L 的可配置固定床流动反应器 FlowCAT 上开展放大测试。他们于 2016 年首次安装了标准的 200 bar/300 oC 设备,并发现该反应器的可配置性是其一大优势。
如需进一步了解 GSK 对 FlowCAT 的应用,请阅读介绍其工作的应用说明。该工作已由 ACS 发表,完整论文可在 ACS 网站获取。
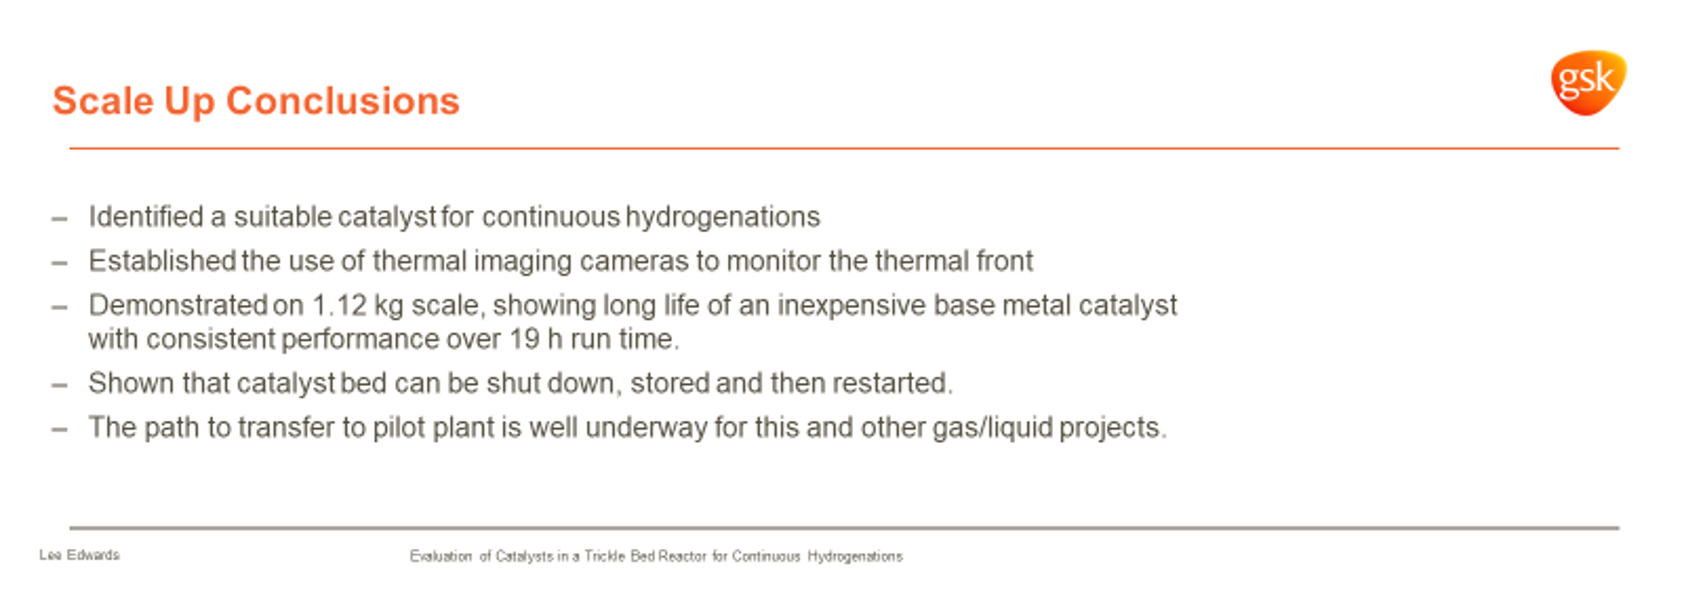 |
图 2:GSK 关于 FlowCAT 的放大结论(摘自我们的 H.E.L Flow Chemistry Mini-Symposium 2021 上的演讲)
研究流动化学在药物研发中的应用,确实凸显了流动化学的诸多优势。流动化学不仅能在更小的规模、更短的时间内研究和优化原料药的合成,还为此提供了更安全、更经济的平台。如需深入了解流动化学的各个方面,请观看 H.E.L Flow Chemistry Mini-Symposium 2021 的完整网络研讨会录像